
 首页
 关于我们
 智能超滤机
 电镀添加剂
 新闻资讯
 技术支持
 联系我们
RD-201活化酸盐
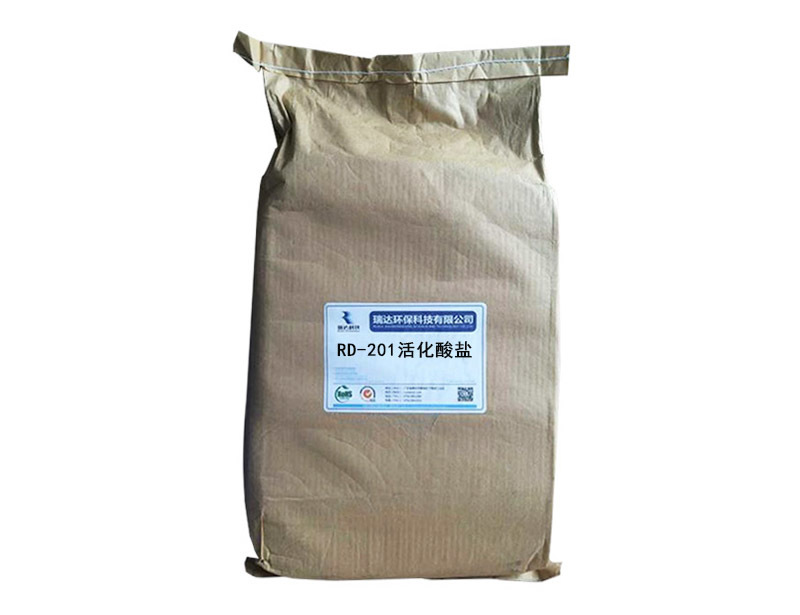
RD-201活化酸盐
产品特点
201活化酸盐 一、产品特点1、清理待镀工件表面之氧化膜、锈迹,使镀层更加牢固,减少不良产品。2、活化工件表面,防止过腐蚀工件基体。3、取代电镀车间生产中的液体酸,减少浓酸的用量,有助于防止酸液溅出及酸雾的产生腐蚀设备,污染工作环境。 二、镀液组成及操作条件钢铁表面处理名称除锈除焊后除锌含量50-200克/升30-150克/升/温度20-70℃40-60℃常温时间30秒-5分钟10-20分钟5-30秒活化名称除锈除焊后除锌含量10-50克/升20-40克/升120-180克/升温度20-40℃20-40℃20-40℃时间30秒-2分钟5-45分钟60秒 三、溶液配制RD-201易于溶解。在槽中注入3/4所需体积的水,边搅拌边慢慢加入需要量的RD-201活化酸盐,溶解后用水调至所需体积和温度即可。 四、设备要求1.槽子可选用PVC、PP、PE或其他认可材料。2.加温装置:看需求安装温控器。3.过滤装置:有装置过滤泵,以达到更佳的效果。 五、溶液维护在使用过程中经常清理工作液底层的污物,并定期分析溶液的浓度,及时补充新液。
详情介绍
201活化酸盐
一、产品特点
1、清理待镀工件表面之氧化膜、锈迹,使镀层更加牢固,减少不良产品。
2、活化工件表面,防止过腐蚀工件基体。
3、取代电镀车间生产中的液体酸,减少浓酸的用量,有助于防止酸液溅出及酸雾的产生腐蚀设备,污染工作环境。
二、镀液组成及操作条件
钢铁表面处理
|
名称 |
除锈 |
除焊后 |
除锌 |
|
含量 |
50-200克/升 |
30-150克/升 |
/ |
|
温度 |
20-70℃ |
40-60℃ |
常温 |
|
时间 |
30秒-5分钟 |
10-20分钟 |
5-30秒 |
活化
|
名称 |
除锈 |
除焊后 |
除锌 |
|
含量 |
10-50克/升 |
20-40克/升 |
120-180克/升 |
|
温度 |
20-40℃ |
20-40℃ |
20-40℃ |
|
时间 |
30秒-2分钟 |
5-45分钟 |
60秒 |
三、溶液配制
RD-201易于溶解。在槽中注入3/4所需体积的水,边搅拌边慢慢加入需要量的RD-201活化酸盐,溶解后用水调至所需体积和温度即可。
四、设备要求
1.槽子可选用PVC、PP、PE或其他认可材料。
2.加温装置:看需求安装温控器。
3.过滤装置:有装置过滤泵,以达到更佳的效果。
五、溶液维护
在使用过程中经常清理工作液底层的污物,并定期分析溶液的浓度,及时补充新液。


